Hiệu chuẩn máy chiết rót chai là xác lập lại quan hệ giữa thông số máy (hành trình piston, thời gian rót, xung lưu lượng) và thể tích thực trong chai. Không hiệu chuẩn, máy vẫn chạy nhưng sai số trôi âm thầm 1–3% — đủ để vi phạm dung sai nhãn hoặc mất sản phẩm.
Có 3 phương pháp: thể tích, khối lượng và lưu lượng. Bài này cho công thức, quy trình 7 bước và cách xử lý khi chỉ một vòi lệch.
Tóm nhanh
- Chuẩn nhất: cân khối lượng, chia khối lượng riêng; sai số đo ±0,1–0,5 g.
- Nhanh nhất: so đồng hồ lưu lượng tổng với số chai; dùng để kiểm tra giữa ca.
- Tần suất: đầu ca, sau đổi cỡ, sau thay gioăng/van, sau sửa bơm, mỗi 30–60 phút trong ca.
- Đạt khi: trung bình trong dung sai và chênh lệch giữa các vòi ≤ 1%.
- Sai số hệ thống (tất cả vòi lệch cùng chiều) chỉnh một lần; sai số cục bộ (một vòi lệch) phải sửa cơ khí.
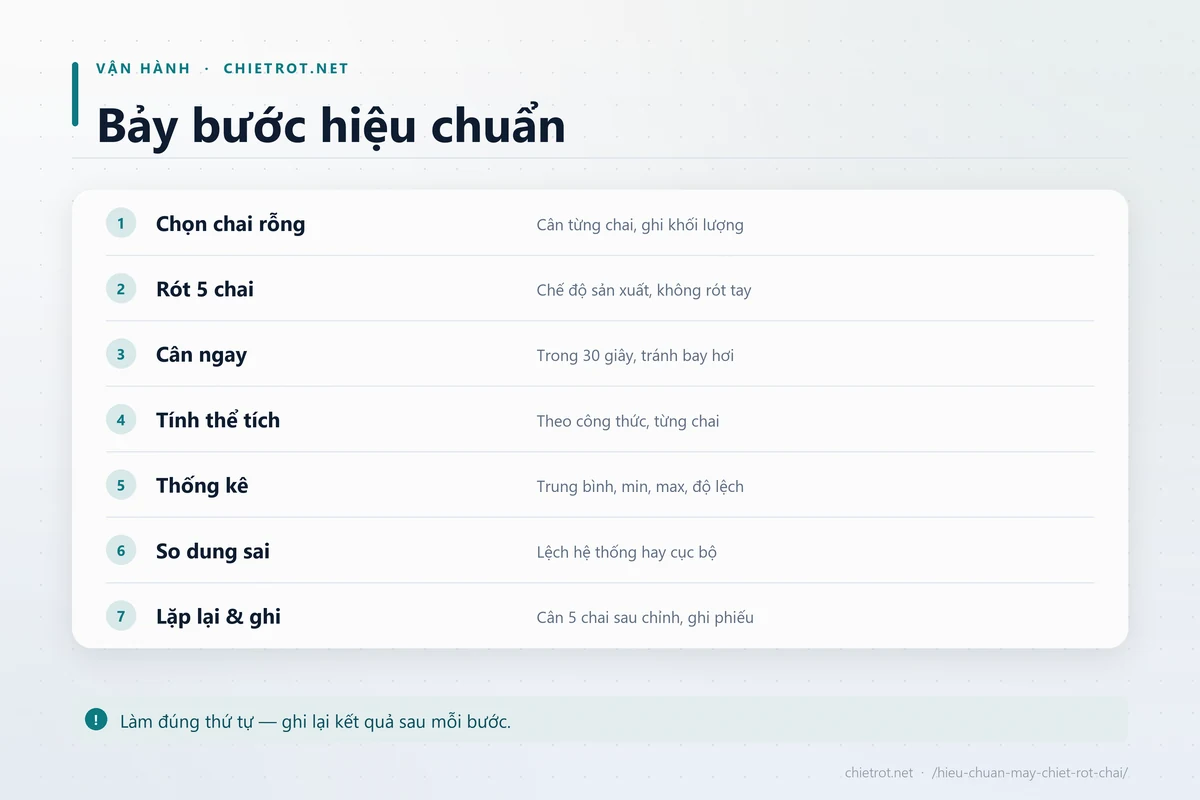
Bảy bước hiệu chuẩn — sơ đồ tóm tắt của bài.
1. Ba phương pháp hiệu chuẩn
| Phương pháp | Dụng cụ | Công thức | Sai số đo | Phù hợp |
|---|---|---|---|---|
| Thể tích | Ống đong 500/1.000 ml | Đọc trực tiếp mức | ±1–2 ml | Chai trong, sản phẩm loãng |
| Khối lượng | Cân 0,1 g | V = (m đầy − m rỗng) / ρ | ±0,1–0,5 g | Mọi sản phẩm, chuẩn nhất |
| Lưu lượng | Đồng hồ tổng, đếm chai | V = (V tổng − hao hụt) / số chai | ±0,5% | Line tự động, kiểm tra nhanh |
Khối lượng riêng (ρ): tra theo sản phẩm hoặc đo bằng bình tỷ trọng. Nước 1,000 kg/L; nước mắm 1,15–1,25 kg/L; dầu ăn 0,91–0,92 kg/L; siro 1,25–1,35 kg/L.
2. Điều kiện trước khi hiệu chuẩn
- Máy chạy ổn định ≥ 10 phút, sản phẩm đúng nhiệt độ.
- Cân đặt phẳng, đã zero, kiểm tra quả cân chuẩn.
- Chai mẫu sạch, khô, cùng lô.
- Không có bọt trong ống, không rò ở vòi.
- Ghi nhiệt độ sản phẩm và môi trường.
Sai lầm phổ biến: cân chai còn nước hoặc sờ tay ướt vào chai. Chênh 2–3 g nước đủ làm kết quả lệch 0,5% với chai 500 ml.
3. Quy trình 7 bước (phương pháp khối lượng)
- Chọn 5 chai rỗng, cân từng chai, ghi khối lượng.
- Rót 5 chai ở chế độ sản xuất, không rót tay.
- Cân ngay từng chai (trong 30 giây) để tránh bay hơi/ngưng tụ.
- Tính thể tích thực từng chai theo công thức.
- Tính trung bình, min, max, độ lệch chuẩn.
- So với dung sai: nếu lệch hệ thống, chỉnh hành trình/thời gian; nếu lệch cục bộ, kiểm tra vòi.
- Lặp lại 5 chai sau khi chỉnh; ghi phiếu hiệu chuẩn.
V_thực = (m_chai đầy − m_chai rỗng) / ρ
Sai số (%) = (V_trung bình − V_danh định) / V_danh định × 100
Độ lệch chuẩn = √[Σ(Vi − V_trung bình)² / (n − 1)]
Ví dụ
Chai 500 ml, ρ = 1,01 kg/L, khối lượng rỗng 22 g.
| Chai | Khối lượng đầy (g) | Thể tích (ml) |
|---|---|---|
| 1 | 528 | 501,0 |
| 2 | 526 | 499,0 |
| 3 | 527 | 500,0 |
| 4 | 529 | 502,0 |
| 5 | 526 | 499,0 |
Trung bình 500,2 ml → sai số +0,04%: đạt. Min–max 499–502 ml (0,6%): chấp nhận được với chai 500 ml, nhưng nếu dung sai ±0,5% thì cần giảm dao động.
4. Hiệu chuẩn theo từng vòi
Máy 8 vòi phải ghi riêng từng vòi. Ví dụ:
| Vòi | V trung bình (ml) | Lệch so với đặt (ml) | Kết luận |
|---|---|---|---|
| 1 | 500 | 0 | Đạt |
| 2 | 499 | −1 | Đạt |
| 3 | 515 | +15 | Lệch cục bộ |
| 4 | 501 | +1 | Đạt |
| 5 | 500 | 0 | Đạt |
| 6 | 498 | −2 | Đạt |
| 7 | 502 | +2 | Đạt |
| 8 | 499 | −1 | Đạt |
Vòi 3 lệch +3%: không chỉnh chung toàn máy. Kiểm tra theo thứ tự: gioăng van → hành trình piston/vít chỉnh → tắc ống → cảm biến. Nếu vẫn lệch, thay cụm piston/vòi.
5. Yếu tố làm sai số trôi
| Yếu tố | Ảnh hưởng | Cách kiểm soát |
|---|---|---|
| Nhiệt độ sản phẩm | Giãn nở 0,02%/°C | Ghi nhiệt độ, hiệu chuẩn ở nhiệt độ sản xuất |
| Bọt/khí hòa tan | Thể tích danh nghĩa giảm | Rót chậm, khử khí, kiểm tra áp |
| Độ nhớt thay đổi | Lưu lượng thay đổi | Gia nhiệt ổn định, dùng bơm định lượng |
| Gioăng mòn/trương | Rò nội bộ, hành trình sai | Thay theo giờ chạy |
| Áp khí dao động | Van đóng không đều | Lắp ổn áp, bẫy nước |
| Cặn sản phẩm | Tắc vòi, thay đổi dòng | CIP/COP đúng lịch |
6. Tần suất và ghi chép
| Thời điểm | Việc làm |
|---|---|
| Đầu ca | 5 chai/vòi, ghi trung bình |
| Sau đổi cỡ | 10 chai, ghi từng vòi |
| Sau thay gioăng/van | 10 chai, ghi từng vòi |
| Giữa ca | 5 chai, mỗi 30–60 phút |
| Hàng tháng | Hiệu chuẩn đầy đủ, kiểm tra cân |
| Hàng quý | Đối chiếu với quả cân chuẩn, kiểm tra load cell |
Phiếu hiệu chuẩn cần: ngày, ca, sản phẩm, ρ, nhiệt độ, số vòi, kết quả từng vòi, người thực hiện, hành động chỉnh.
Đọc tiếp: máy chiết rót chai · quy trình vận hành máy chiết rót chai · chiết sai thể tích · thay gioăng máy chiết rót
Câu hỏi thường gặp
Bao lâu phải hiệu chuẩn máy chiết rót chai một lần? Tối thiểu đầu mỗi ca và sau mỗi lần thay gioăng, van hoặc đổi cỡ chai. Với sản phẩm có đường, bột hoặc CIP nóng, nên kiểm tra mỗi 30 phút.
Hiệu chuẩn bằng nước rồi chạy sản phẩm khác có được không? Chỉ để kiểm tra cơ khí. Sai số thật phải đo trên sản phẩm thật vì khối lượng riêng và độ nhớt khác nhau.
Sai số bao nhiêu là đạt? Theo dung sai sản phẩm. Thông thường piston/lưu lượng kế ±1%, cân định lượng ±0,5%, trọng lực ±2%. Quan trọng không kém là độ lệch giữa các vòi ≤ 1%.
Tại sao cân 5 chai đều đúng mà khách vẫn phản ánh thiếu? Có thể cân sau khi sản phẩm nguội, hoặc chai bị thấm/hở nắp. Kiểm tra lại sau 24 giờ và kiểm tra mô-men nắp.
Có tự hiệu chuẩn load cell được không? Được nếu có quả cân chuẩn và tài liệu. Không tự tháo load cell hoặc chỉnh potentiometer khi chưa có hướng dẫn; sai zero sẽ kéo theo toàn bộ dải đo.
Kết luận
Hiệu chuẩn không phải việc làm một lần khi mua máy. Đó là thói quen đo – ghi – so sánh mỗi ca. Khi có dữ liệu từng vòi, bạn phát hiện gioăng mòn trước khi khách phát hiện chai thiếu.
Cần mẫu phiếu hiệu chuẩn 8/12/24 vòi? Gửi số vòi và dung tích chai để nhận file Excel tính sẵn sai số.